 сделать главной
 добавить в закладки
 Статьи Промышленное оборудование Особенности гибки нержавеющей стали: почему нержавейка ведёт себя иначе
Особенности гибки нержавеющей стали: почему нержавейка ведёт себя иначе
Нержавеющую сталь выбирают за коррозионную стойкость и внешний вид. Из неё делают кухонное и пищевое оборудование, медицинскую мебель, фасадные элементы, корпуса приборов, детали для химических производств. Многие из этих изделий содержат гнутые элементы: короба, кронштейны, уголки, панели с отбортовкой.
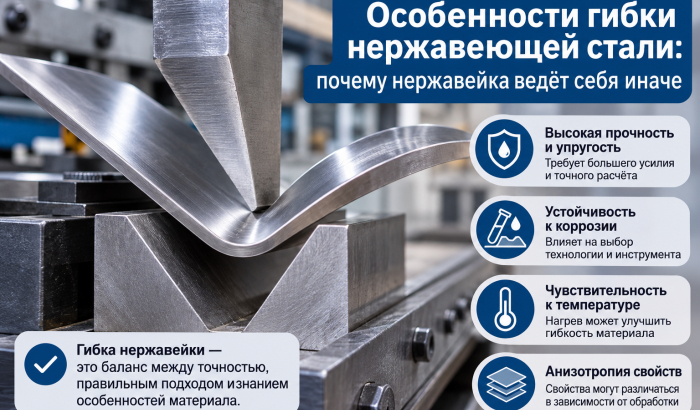
На первый взгляд гибка нержавейки ничем не отличается от гибки обычной стали. Тот же листогиб, те же матрицы. Но на практике у нержавейки свой характер. Она требует большего усилия, сильнее пружинит, упрочняется при деформации и легко теряет внешний вид. Разберём, что из этого следует для конструктора и заказчика.
Какие марки встречаются чаще всего
Под словом «нержавейка» скрываются очень разные стали. Для листовых изделий чаще всего используют две группы.
Аустенитные стали, самая известная из которых AISI 304. Её ближайший отечественный аналог 08Х18Н10. Это пластичная сталь с хорошей коррозионной стойкостью, она хорошо гнётся и сваривается. Для более агрессивных сред используют AISI 316 с добавкой молибдена, аналог 03Х17Н14М3 в низкоуглеродистом исполнении. Аустенитные стали не магнитятся или почти не магнитятся в исходном состоянии.
Ферритные стали, типичный представитель которых AISI 430, аналог 12Х17. Они дешевле, потому что почти не содержат никеля, магнитятся и имеют более скромную коррозионную стойкость. Их часто используют для бытовой техники и декоративных элементов внутри помещений. Пластичность у них ниже, чем у 304, поэтому при малых радиусах гиба возрастает риск трещин.
Встречается и сталь AISI 201, в которой часть никеля заменена марганцем. Она дешевле 304, но уступает ей по коррозионной стойкости. Для изделий, которые будут работать во влажной или агрессивной среде, экономия на марке может обернуться ржавыми пятнами через год.
Нужно больше усилия
Предел текучести нержавеющих сталей обычно выше, чем у мягкой конструкционной стали. Это значит, что для гибки листа той же толщины требуется заметно большее усилие пресса. Для тонкого листа это редко становится проблемой. Для толстого и длинного листа может оказаться, что возможностей конкретного листогиба не хватает.
Поэтому при заказе важно сразу указывать марку и толщину. Производство проверит, хватит ли усилия на нужную длину гиба. Иногда приходится использовать более широкую матрицу: это снижает требуемое усилие, но увеличивает внутренний радиус и минимальную длину полки.
Раскрой перед гибкой
Качество гнутой детали во многом закладывается на этапе раскроя. Нержавейку чаще всего режут лазером. При резке с азотом в качестве вспомогательного газа кромка получается светлой и без окисной плёнки. Такую кромку проще сваривать, и она лучше выглядит на готовом изделии. При резке с кислородом кромка темнеет, и её, возможно, придётся зачищать.
Ещё один момент касается заусенцев и микронадрывов на кромке. Если линия гиба проходит рядом с некачественно обрезанным краем, трещина может начаться именно оттуда. Для ответственных деталей кромки в зоне гиба иногда дополнительно зачищают.
Пружинение и наклёп
После снятия нагрузки нержавейка возвращается назад сильнее, чем обычная сталь. Чтобы получить прямой угол, её приходится перегибать на большее количество градусов. Величина пружинения зависит от марки, толщины, радиуса и даже от конкретной партии металла.
Аустенитные стали ещё и упрочняются при деформации. Это называют наклёпом. Чем сильнее металл деформирован, тем он твёрже. На практике это означает, что повторно подогнуть уже согнутую деталь сложнее, чем согнуть её правильно с первого раза. Исправлять угол многократными поджатиями нежелательно: металл становится всё твёрже, а на поверхности могут остаться следы инструмента.
Современные листогибы с ЧПУ и системами измерения угла неплохо справляются с пружинением. Но первую деталь в партии всё равно обычно гнут с проверкой и корректировкой. Для конструктора важно назначать на углы реалистичный допуск и не требовать от гнутой нержавейки точности фрезерованной детали.
Радиус гиба
Минимальный внутренний радиус для нержавейки обычно больше, чем для мягкой стали той же толщины. У пластичной 304 он может быть близок к толщине листа. У ферритной 430 и у листа в нагартованном состоянии разумно закладывать больший радиус, чтобы избежать трещин на внешней стороне гиба.
Есть и эстетический момент. На декоративных изделиях с полированной или шлифованной поверхностью малый радиус может дать заметную деформацию отделки на наружной стороне гиба. Иногда чуть больший радиус выглядит аккуратнее. Если внешний вид важен, стоит заказать пробный гиб и посмотреть на результат.
Поверхность легко испортить
Для многих изделий из нержавейки внешний вид не менее важен, чем геометрия. Шлифованный или зеркальный лист показывает каждую царапину. А царапины на нержавейке не только портят вид, но и становятся местами, где грязь и влага задерживаются дольше.
Основная защита состоит в плёнке. Лист с завода часто поставляется с защитной полимерной плёнкой, и её оставляют на всё время раскроя и гибки. Снимают её только после монтажа. Некоторые производства используют специальные вставки на матрицы или полиуретановые подложки, которые не оставляют следов на металле.
Отдельная проблема связана с загрязнением частицами обычной стали. Если на том же инструменте до этого гнули чёрный металл, на нём остаются мельчайшие частицы железа. При контакте они переносятся на нержавейку и со временем ржавеют, оставляя на поверхности рыжие точки. Это выглядит как коррозия нержавейки, хотя ржавеет не она. Поэтому инструмент перед работой с нержавейкой очищают, а на хороших производствах для неё выделяют отдельный инструмент.
Направление шлифовки
У шлифованного листа есть направление рисок. На готовом изделии оно должно быть единым, иначе соседние панели будут по-разному отражать свет и выглядеть разноцветными. Это легко упустить при раскрое, если не указать направление в чертеже.
Полезно отметить направление рисок на развёртке и на чертеже детали. Тогда раскройщик разместит заготовки правильно, даже если это немного увеличит расход листа. Для крупных фасадных и интерьерных проектов это особенно важно.
Тонкий лист и жёсткость
Нержавейка дорогая, поэтому её стараются использовать в минимальной толщине. Тонкий лист экономит деньги, но большие плоские панели из него прогибаются и «хлопают» при нажатии. На декоративных изделиях это ещё и заметно визуально: поверхность перестаёт быть ровной и даёт волнистое отражение.
Жёсткость тонкой детали удобно повышать гибкой, а не толщиной. Отбортовка по краю, двойной загиб кромки, рёбра жёсткости или небольшие ступеньки на панели заметно увеличивают жёсткость без лишнего металла. Двойной загиб кромки к тому же убирает острый край, что важно для оборудования, с которым работают люди. Такие решения лучше закладывать на этапе проектирования, пока их легко добавить в модель.
Что учесть при проектировании и заказе
Если подытожить, при работе с нержавейкой стоит обратить внимание на несколько вещей:
- указывать в заказе точную марку стали, толщину и тип поверхности;
- не выбирать марку только по цене, а учитывать среду, в которой будет работать изделие;
- закладывать внутренний радиус гиба с запасом, особенно для ферритных марок;
- назначать реалистичный допуск на углы с учётом пружинения;
- оговаривать требования к защите поверхности и сохранению плёнки;
- указывать направление шлифовки на чертеже для декоративных деталей.
После гибки
Гнутые детали из нержавейки часто сваривают. Сварка нагревает металл, и в зоне шва образуются цвета побежалости. Они не только портят вид, но и снижают коррозионную стойкость в этой зоне. Поэтому после сварки швы зачищают и проводят пассивацию или травление специальными составами. Это восстанавливает защитную оксидную плёнку.
Если изделие идёт в пищевое или медицинское производство, требования к обработке швов и поверхности обычно жёстче. Их стоит обсуждать с производством до начала работ, а не после того, как детали уже готовы.
Типичные ошибки
Первая ошибка связана с тем, что чертёж для нержавейки делают по правилам для чёрной стали. Радиусы те же, полки те же, допуски на углы те же. В результате на производстве выясняется, что часть гибов нельзя выполнить без трещин или без перегруза пресса.
Вторая ошибка состоит в отсутствии требований к поверхности. Заказчик ожидает получить чистые панели без единой царапины, а в документах об этом ни слова. Производство гнёт как обычный металл, и спор начинается уже при приёмке.
Третья ошибка связана с заменой марки ради экономии. Вместо 304 берут 201 или 430, не учитывая, где будет стоять изделие. Внутри сухого помещения разницы может не быть. На улице, рядом с морем или в мойке разница проявится довольно быстро. Поэтому выбор марки лучше обсуждать вместе с условиями эксплуатации.
Когда обращаться к производству
Для простых деталей из тонкого листа 304 можно ориентироваться на общие правила проектирования гнутых деталей. Но если металл толстый, марка нестандартная, поверхность декоративная или требования к точности высокие, лучше заранее проконсультироваться с технологом. Подробнее о том, как выполняется гибка нержавейки на листогибочном оборудовании и с какими марками и толщинами работают, можно узнать на странице услуги.
Нержавейка требует чуть больше внимания, чем обычная сталь. Зато правильно спроектированная и аккуратно изготовленная деталь из неё служит десятилетиями и сохраняет внешний вид без покраски и дополнительной защиты.